E-mail: ncjt@zjncjt.com


Un four de graphitisation Achéson de 20 tonnes peut conserver sa pleine puissance pendant 24 à 40 heures, puis nécessiter cinq à sept jours de refroidissement avant que quiconque ne l'ouvre. La température de pointe est le chiffre principal, mais le coût par tonne est déterminé par trois éléments plus discrets : le type de four, l'état de l'isolation et la forme du profil de puissance.
Deux ateliers exécutant le même programme de température de 2 800 °C peuvent différer de 30 % en kilowattheures par tonne. L'écart n'est généralement pas le transformateur. Il s'agit d'un feutre de graphite comprimé, d'une boucle de refroidissement surdimensionnée ou d'un jeu de barres dimensionné pour un four plus court.
La version courte
La graphitisation est un réarrangement à l'état solide et non une étape de fusion. Dans un précurseur de coke ou de carbone dur, les couches de graphène sont à peu près parallèles mais mal alignées, avec un espacement intercouche proche de 3,44 Å. Maintenez le matériau au-dessus d’environ 2 200 °C et les couches tournent en registre. L'espacement tombe vers 3,354 Å, la hauteur des cristallites augmente et les propriétés physiques suivent : la résistivité électrique peut chuter d'un facteur de trois à dix, la conductivité thermique augmente et le soufre, l'azote et les métaux volatils quittent le réseau.
Cette double action, commande de cristaux et purification, explique pourquoi un type de four dessert deux marchés. Les producteurs d’anodes de batterie achètent le processus pour sa capacité et son efficacité au premier cycle. Les producteurs d’électrodes et de recarburateurs l’achètent pour sa conductivité et sa teneur en cendres.
En dessous de 2 200 °C, l’ordre en couches se développe à peine ; entre 2 600 et 3 000 °C, la courbe s’aplatit tandis que la demande énergétique continue d’augmenter. Le point idéal commercial se situe généralement là où les spécifications sont respectées, et non pas au niveau le plus élevé auquel le four peut survivre.
Trois familles dominent : un lit de coke de résistance autour de la charge (Acheson), le courant continu traversant les pièces connectées en série (interne-série) et les éléments ou tubes chauffants en graphite à l'intérieur d'une zone chaude isolée (conceptions en boîte et sous vide). La densité de courant, l’usure des électrodes et l’uniformité de la température diffèrent fortement entre elles.
Un lit Acheson ouvert brûle une partie de son propre emballage de carbone. Un blindage sous vide ou sous argon protège les éléments chauffants en graphite, éloigne l'oxygène de la charge et permet aux substances volatiles d'être pompées au lieu de se redéposer sur le produit.
Le feutre de graphite et le panneau de graphite rigide forment la face chaude, le carbone renforcé de fibres de carbone assume la charge, et l'alumine ou la fibre de mullite avec une couche de support microporeuse protège la coque. Chaque millimètre de matériau dégradé sur la face chaude indique la température de la coque.
Les thermocouples de type C atteignent environ 2 300 °C dans des conditions propres et non oxydantes. Au-delà de cela, les pyromètres bicolores et les fibres optiques saphir sont des choix pratiques, et leurs trajectoires de visée doivent rester exemptes de goudron et de vapeurs métalliques.
Pour les travaux pilotes, les études de purification et les petites pièces en composite C/C, une enceinte à vide chauffée au graphite constitue le point d'entrée habituel, car elle combine une atmosphère contrôlée et une zone chaude mesurable.
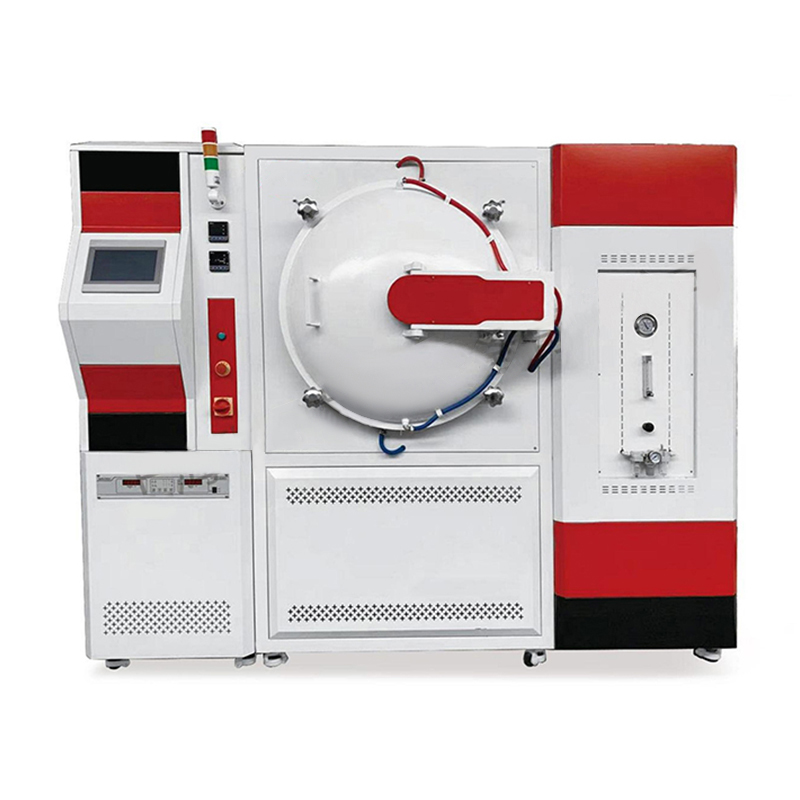 Four à tube de carbone sous vide Ce four à tubes de carbone sous vide est un four à haute température et à résistance au vide poussé avec un élément chauffant en graphite. La température maximale peut atteindre 2000°C-2300°C.... Voir le produit →
| Type de four | Charge typique | Température maximale | Temps de cycle | Énergie par tonne | Meilleur ajustement |
|---|---|---|---|---|---|
| Acheson | 10 à 60 t de poudre ou d'électrodes dans un lit de coke | 2 500 à 3 000 °C au cœur | 5 à 15 jours, refroidissement compris | 3 500 à 5 500 kWh | Production d'anodes et de recarburateurs en grand volume où le coût en capital compte plus que l'efficacité |
| Série interne | Colonnes d'électrodes connectées en série | 2 800 à 3 000 °C | 2 à 5 jours | 2 800 à 3 800 kWh | Électrodes en graphite de grand diamètre nécessitant une uniformité et une perte d'électrode plus faible |
| Type de boîte | Poudre en saggers ou en barquettes, 1 à 10 t | 2 500 à 3 000 °C | 2 à 6 jours | 3 000 à 4 500 kWh | Matériau d'anode de batterie en petits et moyens lots avec contrôle strict de la contamination |
| Continu | Poudre alimentée par un canal chauffé | 2 400 à 3 000 °C | Continu, hours of residence | 2 500 à 3 500 kWh | Lignes d'anodes à grand volume avec des qualités stables et une qualité d'alimentation constante |
| Four à graphite sous vide ou atmosphère | 1 kg–1 t avec radiateurs en graphite | 2 000 à 3 000 °C | 6 à 36 heures | Non comparable, service en petits lots | Pilotes, purification, composites C/C, échantillons de recherche |
Les données des compteurs des cycles de lots correspondent rarement à la brochure commerciale. Dans un four Acheson ou un four à caisson bien géré, le travail de chauffage utile représente une minorité de l'énergie d'entrée, et la plus grande perte récupérable est la chaleur dégagée par l'eau de refroidissement et le rayonnement pendant le long refroidissement.
Répartition indicative de l'énergie dans un cycle de graphitisation par lots
Quelques chiffres à suivre qui apparaissent rarement sur une fiche technique :
La demande n’est plus dominée uniquement par l’acier. Le matériau d'anode au lithium-ion a absorbé la plus grande part des nouvelles constructions de fours, et ce changement a changé ce que demandent les acheteurs : des limites de contamination plus strictes, des atmosphères contrôlées et des enregistrements de lots qui survivent à un audit.
Le segment des spécialités est petit en tonnes mais exigeant en équipements : étanchéité au vide, contrôle de pression partielle et matériaux de zone chaude qui ne rejettent pas de particules sur l'ouvrage. C'est la même logique utilisée pour les choix d'isolation des fours sous vide, où la zone chaude est conçue en fonction du dégazage, et pas seulement de la température.
Partez des spécifications du produit et remontez jusqu’au four, et non l’inverse. Un programme de 2 600 °C et un programme de 2 900 °C peuvent partager un four mais pas un coût d'exploitation, et une allégation de pureté de 50 ppm de cendres exclut généralement complètement un lit de coke ouvert.
En matière de récupération, l’arithmétique est brutale. La graphitisation d'anode consomme généralement de 2 500 à 4 500 kWh par tonne selon le type de four. Avec un tarif industriel de 0,08 USD par kWh, cela représente 200 à 360 USD par tonne d'électricité rien qu'en électricité, ce qui permet de réduire de 15 à 25 % les pertes de coque et de refroidissement et de rentabiliser une mise à niveau de l'isolation en environ 6 à 14 mois sur une ligne très fréquentée. Si votre chaîne de processus commence avec des corps verts contenant un liant, l'étape en amont définit la densité dont hérite le cycle de graphitisation.
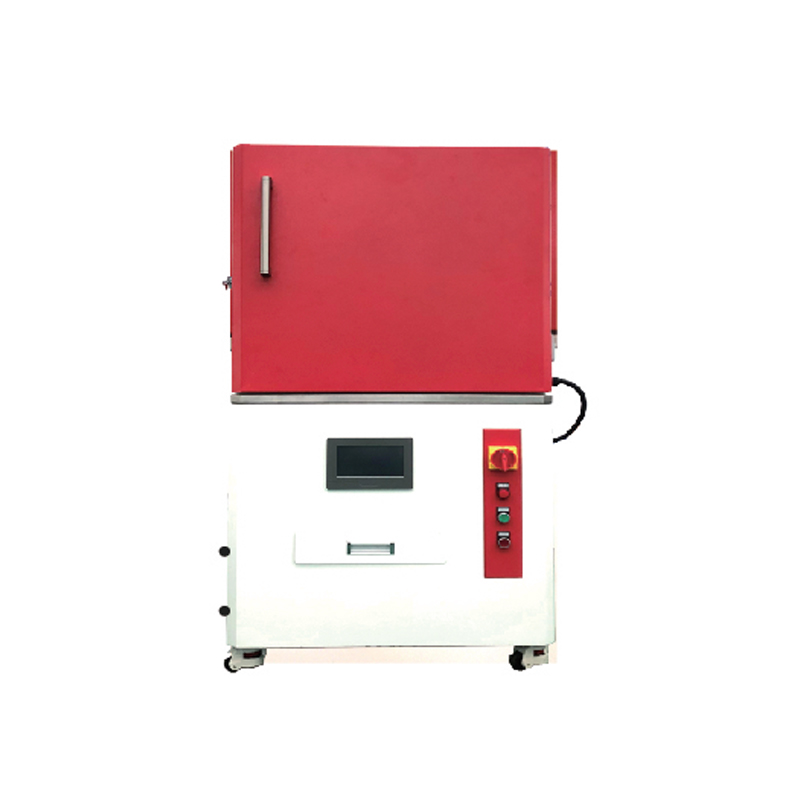 Four de déliantage et de frittage à haute température Notre four de déliantage à haute température est un four à cycle développé par notre usine basé sur la digestion et l'absorption de produits internationaux similaires. D.... Voir le produit →
La plupart des problèmes de four se présentent comme une dérive lente plutôt que comme une panne soudaine. Suivez trois indicateurs à chaque campagne : la température de la coque à des points fixes, la température de sortie de l'eau de refroidissement à puissance fixe et le temps nécessaire pour atteindre le point de consigne. Une augmentation de 20 °C de la température de la coque au cours de deux campagnes est une conversation de doublure, pas un défaut de capteur.
Le remplacement du feutre de graphite et de l'isolation rigide est normalement dû à la compression, à la contamination par des vapeurs métalliques et aux dommages causés par la manipulation pendant le chargement. Là où la face chaude se situe entre 1 300 et 1 600 °C, de l'alumine ou de la fibre de mullite et une couche de support microporeuse derrière le graphite font le gros du travail pour la face froide. La logique générale de l'adaptation de l'isolation à l'atmosphère et à la température du four est abordée dans ce document. guide des matériaux d'isolation des fours sous vide , et les mêmes règles de sélection s'appliquent lorsqu'une zone chaude de graphitisation est reconstruite.
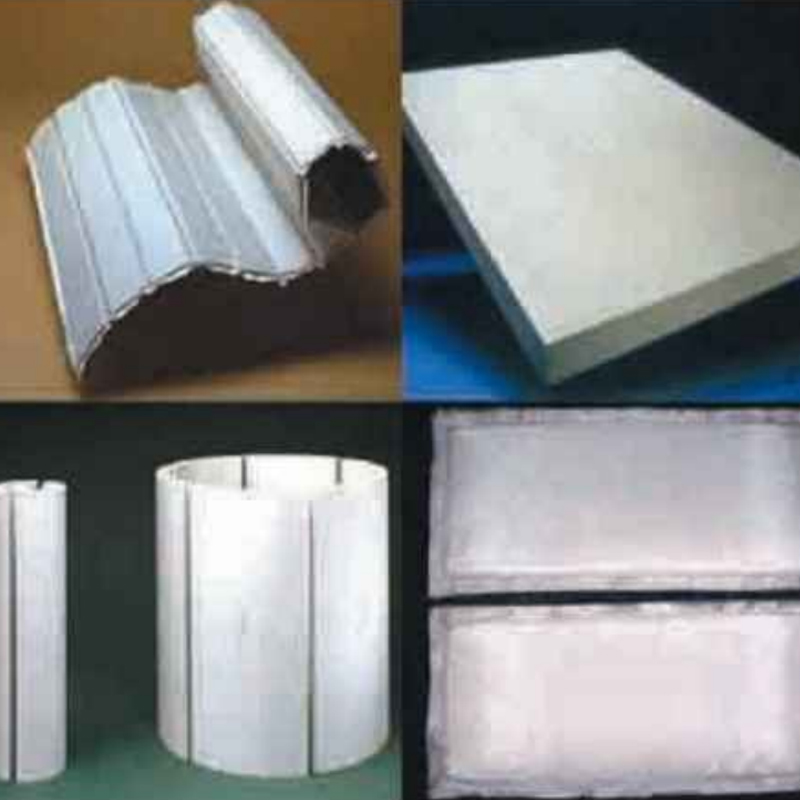 Panneau isolant nano microporeux Les matériaux composites de nano-isolation sont fabriqués en combinant des matériaux nanoporeux avec des matériaux de protection thermique grâce à un processus spécial. Leur conductivité thermique est o... Voir le produit →
C’est là que les nouvelles capacités stagnent le plus souvent en matière de conformité. Les gaz dégagés par la graphitisation transportent du dioxyde de soufre, du monoxyde de carbone, du brouillard de goudron et de fines particules de carbone, de sorte que la conception de l'extraction et de la réduction doit généralement être approuvée avant même que le four ne soit commandé. Les circuits de refroidissement par eau sont généralement en boucle fermée avec détection de fuite, et les sections à courant élevé nécessitent les limites habituelles d'arc électrique, des outils isolés et une imagerie thermique dans le cadre d'une routine programmée. Les fournisseurs revendiquant la conformité ISO 9001 ou CE doivent être en mesure d'indiquer les numéros de certificat et la portée, car la portée couvre souvent la sécurité électrique plutôt que les performances à haute température.
Si vous prenez une idée de cette page, prenez le séquençage. Adaptez d'abord le type de four au produit, concevez ensuite la zone chaude et l'isolation, puis négociez ensuite l'alimentation électrique en fonction d'un cycle réaliste. Le chiffre de température maximale est la partie de la spécification la plus facile à atteindre et la partie la plus facile à payer en trop pour chaque jour de fonctionnement du four.
Introduction: Les panneaux de fibres de silicate d'aluminium sont actuellement un matériau isolant haute performance. Les panneaux de fibres de silicate d'alumi...
Introduction: Les produits en fibres réfractaires au silicate d'aluminium sont fabriqués par traitement sélectif du pyroxène, fusion à haute température, moulag...
Introduction: 1. Revêtement de four en fibre céramique en forme pour panneau de fibres céramiques à haute teneur en alumine Le revêtement de four en fibre céram...
Une entreprise intégrant des services de conception, de R&D, de production, de vente et d’ingénierie. Fabricants de panneaux de fibres céramiques, Solutions de traitement thermique sous vide en Chine.
Phone: +86-13967261180
+86-17858398898
Email: ncjt@zjncjt.com
Arlen@zjncjt.com
Tel: +86-572-8295956
Add: Wulintou, village de Tangbei, ville de Leidian, pays de Deqing, ville de Huzhou, province du Zhejiang, Chine
Droit d'auteur © 2024 Fibre de cristal Cie., Ltd de Zhejiang Nengcheng. Tous droits réservés.
